úterý 12. dubna 2022

Rychlejší 3D tisk...

Problematika rychlosti 3D tisku.
    Pro přílišnou roztříštěnost informací, kterými jsem se prokousával na internetových diskusních fórech zkusím popsat svoji zkušenost. Koupil jsem si 3D tiskárnu, která má v popisu od výrobce uvedenu maximální rychlost tisku 180-200mm/s s poznámkou, že maximální rychlost posunu může být 300mm/s. Jenom zapomněli napsat, že uvedené rychlosti jsou reálně dosažitelné, pouze vyžadují pár drobných úprav a více než homeopatickou trošku studia.

Maximální rychlost tisku je určena pouze dvěmi parametry:
    ad 1) množstvím plastu, který dokážeme v reálném čase roztavit a přesně dávkovat k tisku
    ad 2) limitem maximální rychlosti, kterou jsme schopni ještě tiskárnu přesně řídit

Krátce
Rychlejší 3D tisk. Také se ptáte, zda je možné tisknout rychleji? Ano je.
    – větší kostka a delší tryska taví plast rychleji – E3D V6 volcano je ideální volba
    – rychlejší tisk klade vyšší nároky na pevnost kostrukce tiskárny
    – na otázku Jak řídit rychle a přesně motory tiskrány? – odpoví firmware Klipper
    – ano, dá se tisknout rychlostí 200mm/s

Dlouze

ad 1) množství roztaveného plastu, které je k dispozici pro tisk

     Rychlejší tisk znamená vyšší průtok tištěného plastu, to znamená, že musíme vyřešit způsob jak tavit plast rychleji a v dostatečném množství.
    Nejprve pár základních věcí, které jsou 3D tiskařům všeobecně známé. Tryska obsahuje roztavený plast. Její průměr určuje maximální výšku i šířku vrstvy, kterou lze tisknout. A množství plastu, který tavíme souvisí s rychlostí, přesněji s průtokovou rychlostí tryskou – některé slicery/programy připravující data pro tiskárnu definují rychlost tisku jako MVS maximální objemovou rychlostí, tedy součin výška vrstvy × šířka tištěné stopy × rychlost. Z výše uvedeného MVS je naprosto jasná vzájemná propojenost jednolivých parametrů.
    Proto dokážeme horkou část tiskárny tvořenou vyhřívanou kostkou a tryskou popsat jediným číslem – maximální objemovou rychlostí, kterou dokáže protlačit.
tavící kostka 
základ – volcano – supervolcano
MVS: 14 – 19,5 – 24 mm3/s

tryska
základ – volcano – supervolcano
ve verzi [CHT trysky] pro rychlejší tavení plastu

Pozor! Je zde možnost, že nastavíme vyšší teplotu trysky a pak budeme tisknout rychleji a budeme počítat s tím, že při vyšší teplotě prostě taje plast rychleji. Tohle řešení použít lze, ale je potřeba brát ohledy na to, co se tiskne. Takž pokud běžně tisknu PETG při 240°C, tak zvednutí teploty třeba o čtyřicet stupňů by mělo umožnit výrazně navýšit průtok plastu tryskou. Tak snadné to ale není.
    Rychlost tisku není všechno, zároveň potřebujeme, aby aktuálně tisknutá vrstva stihla vychladnout, než se na ni bude zase tisknout...

    Testuji tisk při běžné teplotě doporučené pro tisk filamentu tak, aby bylo možné tisk dobře chladit a dalo se dobře a hezky vytisknout všechno, čeho je tiskárna schopná.
kostku supervolcano si můžu snadno vytořit sám, ze dvou volcano kostek a dvou vyhřívacích těles

    Pozor! Pokud běžně používáme 40W vyhřívací těleso, tak navýšení na dvojnásobek může teoriticky způsobit problém, pokud přesně neznáme na jaký výkon je dimenzován náš zdroj; přesněji jaký je spínací mosfet pro vyhřívání hotendu, pokud je vůbec použit (u levných tiskáren bývá spínací mosfet pouze pro vyhřívání podložky, a vyhřívání hotendu spíná přímo deska). Obvykle výměna 40W tělesa za 50W problém není. U dvojnásobku vyřešme řízení vyhřívání raději jinak.

Se supervolcanem jsem neuspěl   
    S original volcano obří kostkou a tryskou supervolcano jsem hodně experimentoval a bohužel musím říci, že odpor, který klade dlouhá tryska roztavenému materiálu je tak obrovský, že se nedalo rychle tisknout větší vrstvou než 0.20mm. Zkusil jsem zpřevodovaný extruder 3:1 s plnou sílou motoru a nefungovalo mně to. V různých diskusích bylo zmiňováno, že větší tryska; 0.8mm klade menší odpor a půjde tisknout rychleji; asi mám smůlu, ale nefunguje mně to.
    Podle rady zkušeného kolegy, by supervolcano mělo dobře tisknout s filamentem 3mm tlačeném dvoumotorým zpřevodovaným extruderem. Vlákno 1.75mm takovou sílu prostě přenést nedokáže. A i tak je problém s přesným dávkováním.
    Do budoucna nechávám možnost, kdy dvě kostky volcano budou spojeny pomocí hotbreaku a každá kostky bude vyhřívána jinak. Něco jako předehřev a natavení a samotné travení plastu. Časem to řešení otestuju.

    Jestli nějaké kostka funguje, je to zlatá střední cesta – volcano. Tryska není tak dlouhá, aby kladla nějaký extrémní odpor při tisku. Zde je jedno starší video, tiskárna Ender 5 Plus má ještě originální pojezdy s gumovými kolečky, i tak se dá řídit velmi rychle.

Tisk z materiálu ASA, volcano tryska 0.4mm, vrstva 0.20mm, rychlost 200mm/s

Tisk z materiálu PETG, volcano tryska 0.6mm, vrsta 0.20mm, šířka 0.60mm, rychlost 200mm/s

    Hledáme ideální nastavení, aby se dalo tisknou všechno a nemuseli bychom řešit, zda tisk obsahuje nějaké náročnejší části jako třeba převisy. 
Nelze tisknou do vzduchu – proto pímesno T,  vlevo, nelze tisknout. Y je typické pro převisy, kdy každá vrstva malinko přesahuje vrstvu přechozí. Tiskárna by měla být schopná tisknout převisy do úhlu 45°. Aby toho byla schopná, musí být předchozí tištěná vrstva dostatečně pevná, aby se dala tisknout další vrstva. Pokud je nedostatečné chlazení, bude se okraj tištěné vrstvy zvedat směrem nahoru. U tisku malých věcí jde požadavek dobrého chlazení a rychlého tisku proti sobě. Pokud se tiskne něco náročnějšího, tak zpomalit bude ta správná cesta.
    Chlazení řeší ventilátory, které foukají pod trysku. Teplota vzduchu, který mají k dispozici je teplota vzduchu v tiskovém prostoru. Zajímavý pokus by bylo vzít kompresor a hnát studený vzduch přímo. Časem otestuju.

Tiskněme [lodičku] – 3DBenchy je testovací model, který ukáže, zda máme všechno nastavené správně.

Závěr tématu ad 1) množství roztaveného plastu, které je k dispozici pro tisk
    E3D V6 volcano je ideální velikost kostky a trysky, která umožní rychlejší tisk. Zcela jistě umožní dvojnásobek rychlosti tisku téměř s jakýmkoli firmwarem.

ad 2) Přesné řízení 3D tiskárny vyšší rychlostí

    Je potřeba vyřešit pár drobností, aby bylo možné tisknotu rychleji. Pokud nastavíme rychlejší běh krokových motorků, pokud nastavíme větší akceleraci, celá věc se začne hýbat rychleji. Limity se najdou snadno, nesmí přeskakovat ozubený řemen. Určitě pomůžou dobrá lineární vedení jednotlivých os. 
    V běžné levné 3D tiskárně je nějaký osmibitový procesor, který čte a dekóduje vygenerovaná data pro tisk z SD karty, uložená v textovém formátu (.gcode). Zároveň musí přesně regulovat teplotu hotendu a podložky a ještě k tomu řídí motory. To může být pro jeden osmibitový procesor slušná nálož. A nezapomeňme, že ještě na displeji zobrazuje nějaké infomace, které by uživatel chtěl ideálně barevné a plynule animované.
    Možná zkusíme nahrát nějakou aktualizaci firmware a třeba to bude lepší, ale pořád jsme limitování procesorem na základní desce tiskárny. Nabízí se různé upgrade, investovat do lepší 32bitové desky s nějakým svižným armovým procesorem. Taková deska může stát klidně dalších patnáct stovek...

Řešení out of the box Klipper[1].
    A co když by celou kinematiku tiskárny počítalo nějaké výkonnější zařízení a po slabém procesoru na základní desce tiskárny budeme chtít jen řízení motorů a uděláme z ní jen hloupého XYZ robota, kterému budeme posílat úsporné příkazy, které má udělat. Výkon nám dodá Rapsberry Pi Zero 2 W (nebo lepší). Pozor, musí to být nové Zero 2 W, které má asi pětkrát větší výkon než původní Zero. Nezaměnit, obě se prodávají kolem čtyř set korun, jen původní koncept Zero je z roku 2015/2017 a nová verze Zero 2 W vyšla na podzim 2021. Já měl navíc jeden kousek Raspberry Pi 4B.
    Na [webu] je popsán podrobný postup instalace a opravdu to tak funguje. Instalace linuxu do Raspberry Pi, zprovoznění přístupu po síti, instalace systému Octoprint (nebo jiného), instalace systému Klipper do Raspberry Pi, kompilace firmware přímo pro procesor vaší tiskárny. Zapsání zkompilovaného firmware do procesoru. Tohle je pořád dobře zdokumentováno.  Pokud vám nic neříká systém linux nebo příkazový řádek terminálu, naučíte se spoustu nových a zajímavých věcí.
    Další krok je podobné studium konfiguračního souboru, kde je každá část tiskárny přesně definována a musí být bezchybnatě nastaveno, jaký pin procesoru v tiskárně se vzahuje k jaké části samotného hardware. Pokud máte tiskárnu v základním nastavení, najdete již hotový konfigurační soubor pro Klipper.
    Velmi zajímavé mně přišlo, že nejsme omezování pouze jednou deskou tiskárny, ale sekcí [mcu] může být v konfiguračním souboru několik. Kdy se to hodí? Potřebuju řídit další tři extrudery třeba pro [barevný tisk] nebo chci zkusit tisk dvěmi hotendy, či jen chc řídit více vyhřívacích těles...

    Když se to celé začne správně hýbat, zkusím tisknout, tak následuje zklamání, protože výtisk není hezký a jsou na něm podivné artefakty.
    Duchové a rezonance viz [1]. 
    Celková kostrukce tiskárny není dost pevná na to, aby nedocházelo k rezonancím, které se přenáší do tisku. Doporučené řešení je zpomalit tisk. Ale co když se to dá vyřešit jinak.

Řešení rezonancí při 3D tisku [fotky]
    Pokud mám na mostovém jeřábu zavěšené břemeno a potřebuju s tím někam najet, tak si dokážete představit, jak se to celé chová a jak se motor přetahuje s houpajícím se břemenem... nebo máme obrovský obráběcí stroj, velké hmoty se pohybují velkou rychlostí a přesně.
    Tedy řešení v průmyslovém světě existuje a jmenuje řízení tvarováním signálu (input shaping) [2][3].
    Při řízení 3D tiskárny poprvé použito někdy v čevnu 2020 a co se objevilo, tak jsem toto řešení implementoval a mohu jen doporučit.
    Na hotend umístíme akcelerometr[4], změříme rezonanční frekvence. Při tisku pak řídíme tiskárnu tak, aby se rezonance odečetly. Po změření a nastavení můžeme akcelerometr sundat. Pokud výrazně změním váhu hotendu, má smysl měření opakovat.
    Nastavit kompenazaci lze i bez akcelerometru, pouhým tiskem testovacího modelu a ručním měřením[5].

Měření s akcelerometrem
    Srovnání Ender 5 plus, osa X (ta nejkřehčí, co nese hotend)
tovární nastavení s pojezdy řešenými gumovými kolečky

totéž měření, ale s lineární pojezdy

    Pro mě je to zároveň odpověď na to, zda mají lineární vedení u tiskáren vůbec smysl a není to plýtvání prostředky. Pokud stačí tisk rychlostí 50mm/s není důvod cokoli měnit. Pokud chci přesně tisknout dvojnásobnou a vyšší rychlostí, lineární vedení pomohou.

Předstih tlaku[6]
    Další důležitá věc, kterou je třeba řešit při tisku vyšší rychlostí. Ostré rohy. Klipper s tím počítá a má připravené řešení. Ověřeno.
v Simplify3D nesmí být použito, pokud je nastaveno Pressure advance v Klipperu


pondělí 11. dubna 2022

XD-21, modul s operačním zesilovačem LM358...

na vstupu 20mV, napájení pouze 5V, trimr postupně přidává zesílení

LTSpice schéma [ke stažení].

Modul [XD-21]. s operačním zesilovačem LM358.
Napájení teoreticky 3–32V, ale již při 22V poteče diodou indikující zapnutí 20mA. Pro vyšší napájení napětí je diodu buď potřeba odstranit nebo navýšit R10 třeba na 4k7.
Zesílení až 100×

Zajímalo mě, jak je zapojený modul XD-21 a jak funguje.

neděle 10. dubna 2022

Celokovový hotend...

Potřebuje 3D tiskárna celokovový hotend?
    Zde asi poslouží víc obrázky než text.

    Ender 3 nebo Ender 5, či Ender 5 plus mají v základu hotend, kde se PTFE trubička opírá přímo žhavou trysku. Tedy je nutné, aby byla z materiálu, který zvládne teplotu tisku.
Creality hotend v tiskárnách Ender 3 nebo Ender 5
často se stane, že se trubička takto posune a pak se hotend snadno ucpe a dojde k záseku

    Jednoduchá možnost, jak to celé vylepšit je, že se část trubičky, která se dotýká přímo horké trysky nahradí materiálem Capricorn, který snese teplotu 280°C. Jeden nápad z internetu:
 [zdroj]

Levné a rychlé řešení, které pomůže
přímý extruder, modrá trubička Capricorn je třeba jen 6cm dlouhá – od výstupu extruderu po trysku – je dole opřená o trysku a pak zafixovaná na dvou místech. Tím snižuji riziko, že se mně trubička uvnitř posune a plast vyteče mimo trysku. Ale pořád to není celokový hotend.

základní hotend – celokovový hotend
hotend E3D V6, který může být jak v provedení bowden i direct

heatbreak v celokovovém hotendu řeší, aby se teplo kostky příliš nepřenášelo do chladiče

ideální stav, na chladič nahoře nepřetržitě fouká ventilátor


E3D V6 s kostkou a tryskou volcano je moje volba pro [rychlejší tisk]

Pozor! I E3D V6 existuje ve verzi, kdy teflonová trubička prochází skrz heatbreak a opírá se o trysku. Údajně to malinko sníží tření, ale mně to přijde pouze jako další věc, která se může pokazit a hlavně se chceme zcela zbavit samotné trubičky. Bez ní to tiskne lépe.
celokovový = hetabreak All-metal

pondělí 28. března 2022

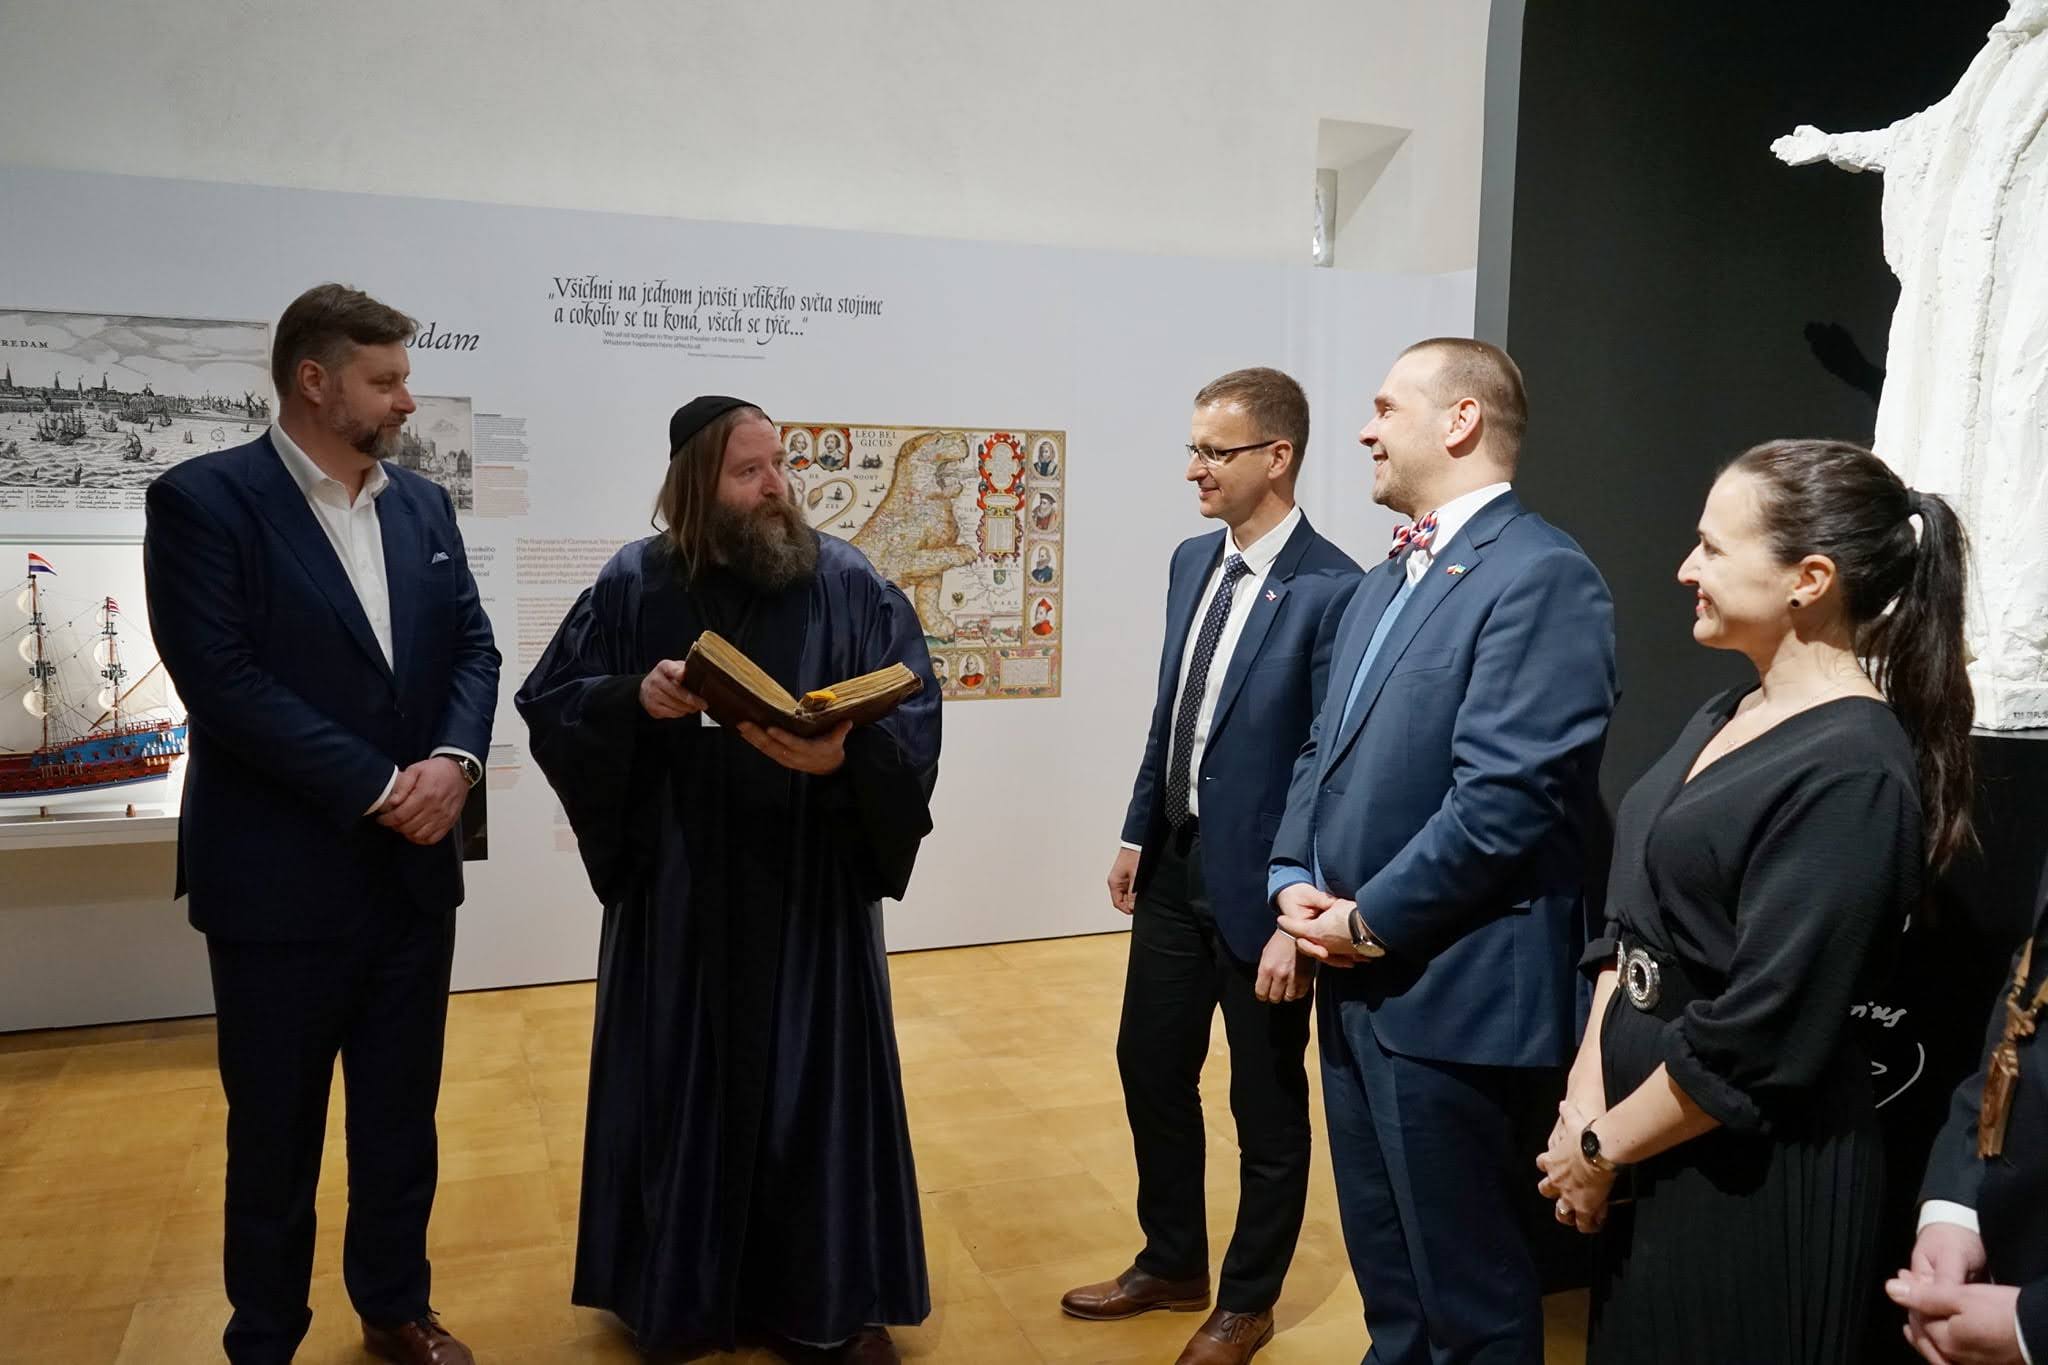
Otevření nové stálé expozice muzea...


[fotky] 
videozpráva z [regionální TV]
[fotky] Maryška Švehlíková

Otevřeno jest. Muzeum Jana Amose Komenského má novou stálou expozici. Přijďte si projít novou expozici a nezapomeňte, prosím, alespoň prolistovat knihu k výstavě vydanou [Na jevišti světa | Jan Amos Komenský a jeho doba].


pátek 25. března 2022

Vyhodnocení literární a výtvarné soutěže...

 [fotky] Elen Sladká

    Byl jsem přizván coby vzpomínka na Jana Amose Komenského a měl jsem hovořit motivačně k literární a výtvarné činnosti žáků do soutěže zapojených.

Krátké slovo k literární činnosti  
    Číst knihu může být zdrojem radosti, která potěší duši.
    Číst knihu může být zdrojem moudrosti. Pokud existuje znalost, může být tato zapsána, někým jiným čtena, pochopena a dále předávána.
    Ale… jak knihy psát. Sami jste si zkusili a poznali, jak nesnadné to může být. Nazvu toto psaní ctností. A ctnost, aby rostla, musí být praktikována. Je třeba o ni pečovat jako o rostlinku křehkou.
Napiš list, jeden, druhý a další. Tyto pak v soulad uvedeny, knihu sami vytvoří. Stačí napsat pouze jeden list.
    Nejde ti popsat celý list, zkus jednu myšlénku každý den zapsati a za rok listů několik takto vznikne. Do deníku si denně zapisuj, třeba jen jedinou větu. Když pak za rok své zápisky číst budeš – cesta ke tvému Ráji srdce se ti sama vyjeví.
    Co nevytvoříte v čase, který je vám vyměřen, nikdo za vás již nevykoná.
    Ve svém volném čase jste dali přednost poctivé práci – nebyl to facebook, youtube, tik-tok, twich ani discord co zvítězil. Byli jste to vy, silní, kteří odolali nástrahám a odvážně svou stať sepsali a do literární soutěže přispěli. Texty silnými i radostně vážnými.
    Co nevytvoříte v čase, který je vám vyměřen, nikdo za vás již nevykoná.
    Consummatum est tedy dokonáno jest.

Myšlénka k činnosi výtvarné
    Slovo samotné nemůže svět dobře popsati.
    Slovo a obraz vždy vzájemně se doprovází.
    Mnohdy kresba malba či rytina sdělí víc než tisíc slov.
    Město Münster. Tam započal se mír zvaný Vesfálský.
    Bartolomeus van der Helst vymaloval tehdy Jednání v Münsteru. Dílo veliké. A zachytil tam přesně - ve tvářích těch mužů mocných zrcadlí se jejich duše.
    Cesta k mistrovství palety a štětce jest trnitá a dlouhá. Přátelé, nenechte se odradit a vydržte.
    Orbis sensualium pictus – Svět vnímatelných věcí v obrazech. Sám jsem zkusil svět obrazem zachytit. Možná jste tu knihu viděli. Kočku ani koně – opravdu - neumím.
    Svět v obrazech. Orbis terrarum in imagi-ni-bus.
    Obraťme se sami k sobě a též k sobě na vzájem. Buďme si oporou. Buďme tu ku pomoci bližním. Pomáhejme.
    Chci zvolat: Ze zbrojnic udělejte biblioték!
    Protože vše na tomto světě lze napravit pouze jemným teplem lásky.
    Jinak jest nemožno.
    Amen.


neděle 20. března 2022

Ender 5 a 3Dtisk od začátku...

    Chcete začít s 3D tiskem a nevíte jak? Tohle není návod a ani recenze. Popíšu svoje zkušenosti, protože jsem sám tápal, hledal a nevěděl. Je kupodivu, že i v roce 2022 má smysl psát o tom, jak začít s 3D tiskem.

Krátce a snadno: Nevadí vám malinko dražší řešení, potřebujete jen tisknout? Pořiďte Ender 3 S1 Two Trees SK1, či chcete hotovou složenou otestovanou tiskárnu a zákaznickou podporu? Napište nebo volejte Rimrovi viz [odkaz]. Přiveze vám tiskárnu až před dům a máte jistotu, že tak jak ji dostanete, bude fungovat dlouhé roky.
Krátce a levně: Lze mít tiskárnu za čtyři tisíce korun, která funguje, je spolehlivá a všechna případná vylepšení pro sebe si vytiskne sama.

Rychlý přehled

    Konstrukce. Můj sedlácký kořínek našeptává, že čím robustnější a pevnější řešení, tím lepší.  Zároveň můj kořínek ajťáka ví, že spoustu věcí lze kompenzovat sofistikovaným programovým řešením. Ale vždy platí, že když bude konstrukce pevná, spousta problémů nenastane.
    Zároveň konstrukční pevnost tiskárny přímo souvisí s maximálními tiskovými rychlostmi, kterých je tiskárna schopna dosáhnout.
    Zde jsou základní možnosti, jak lze vyřešit konstrukci 3D tiskárny. Na youtube snadno dohledáte, jak které z těchto řešení vypadá při tisku. Všechna níže uvedená řešení opravdu fungují. Je zajímavé, že první tři tiskárny vychází cenově naprosto srovnatelné.
    Záměrně vynechávám tiskárny typu delta – [video] –  i to je cesta  3D tisku, ale klade řádově vyšší nároky na kvalitu zpracování samotné tiskárny.
    Níže uvádím tiskárny z portfolia firmy Creality. Firem a řešení je nespočet a samotná Creality má tyto tiskárny v mnoha verzích, ale tiskárny vždycky vypadají plus mínus takto.
    

Creality Ender 2: Pohyblivá tisková podložka, tisková hlava na rameni zavěšená v jednom místě, jedna osa Z.

Creality Ender 3: Pohyblivá tiskový podložka, tisková hlava zavěšená na rameni na dvou místech osy Z. 
[info]

Creality Ender 5: Pevná tisková podložka, která sjíždí směrem dolů, tisková hlava na dvou kolejnicích, vedení osy Z pouze z jedné strany. 

Creality Ender 5 Plus: Pevná tisková podložka, tisková hlava na dvou kolejnicích, vedení osy Z z obou stran.
[info]

Creality Ender 6: řešení CoreXY, to je jiné ovládání osy X a Y, které teoreticky umožňuje přesnější řízení při vysokých tiskových rychlostech.

Creality Sermoon V1

Creality Printmill: Tisková podložka je běžící pás, takže lze věcí delší než tisková podložka nebo velké množství věci, kdy hotové výtiskny postupně vypadávají pryč. Na youtube je spousta pěkných videí, jak to tiskne.

Chci mít všechny moderní vymoženosti
    Požadavek: automatická kalibrace tiskové podložky, přímý extruder, pevné celokovové řešení? [Ender 3 S1] má vše potřebné a nestojí nesmysl. Zajímavá možnost je [Kywoo 3D Tycoon]. Další podrobnosti viz [recenze]. Potřebujete-li velkou tiskovou plochu, pište nebo volejte [Rimrovi] a poptejte se na jeho vymazlenou verzi Ender 5 Plus.

Chci tiskárnu za čtyři tisíce
    Občas se podaří na Ebay.com nebo alza.cz pořídit tiskárnu Ender 3 nebo Ender 5 velmi levně. Loni jsem jednu našel v jakémsi výprodeji ve Španělsku přes Ebay. A letos se dala stejná tiskárna pořídit velmi výhodně na Alza.cz.
    Složení je záležitostí hodiny, poprvé asi dvou; je potřeba si dát práci s vyvázáním kabelů, aby nikde nic nezavazelo a nedřelo. Na youtube je nespočet videí, které se tématikou tiskáren Creality Ender zabývají.

Máme tedy složenou tiskárnu Ender 5 (nebo Ender 3)

    Samotná 3D tiskárna je ta snazší polovina celé problematiky tisku. Ta druhá náročnější část je příprava dat pro tisk, tedy použití „slicer“ programu, kam vložíme soubor s modelem STL a jeho výstupem jsou data pro tiskárnu GCODE.
     Zde odkaz na [návod] pana Rimra na program Simplify3D, má název „Simplify 3D ČESKY po lopatě.“ A pokud tento desetihodinový e-learningový kurz shlédnete, tak pak už je jedno, zda budeme používat program Simplify3D, UltimakerCura, KISSlicer nebo Prusaslicer; nastavení jsou podobná. 
    Zajímavé je, že Simlify3D je za peníze a všechny ostatní, výše zmíněné, slicery jsou zdarma. O Simplify3D se říká, že je to program pro lidi, kteří neumí nastavit širokou paletu parametrů programu Cura. A to jsem já.

Příprava dat pro tisk – slicer

[1] – příprava dat pro tisk – návod na Simplify3D 
[2] – ke stažení tiskový profil pro Simplify3D tiskárny Ender 5 v továrním nastavení

Vyrovnání tiskové podložky Ender 5, Ender 3

[3] – podrobný návod na vyrovnání tiskové podložky pro Ender 3, Ender 5
Ender 5 má mechanický spínač dorazu osy Z a ten je opravdu velmi nepřesný a při tisku je potřeba vždy zkontrolovat začátek tisku prví vrstvy a případně menu – tune – Babystep Z a přiblížit nebo vzdálit trysku tak, aby vytištěné vlákno bylo rozpláclé tak akorát.

Kde vzít data pro tisk

Na webu např. [thingiverse] [stlfinder] [prusaprinters]. 
Nebo se naučte 3D modelovat – do začátku video [návod].

Jaký plast, jak vybrat filament

    Krátce: Pro začátek PLA. Teplota trysky při tisku je asi 200 stupňů, tiskne se snadno a jednu malou cívku PLA jsem měl i v krabici s tiskárnou.
    Dlouze: Chceme tisknout i pevnější věci, konstrukční a zde má smysl materiál PETG nebo jeho odolnější varianta CPE HG 100. Jsme limitování maximální teplotou, kterou zvládne náš hotend.

    Všimněme si, že PTFE trubička, kterou vedeme vlákno filamentu se reálně dotýká trysky. Jakou zvládne maximální teplotu? Je opravdu z čistého teflonu? Bez problémů zvládne 240°C nutných pro tisk materiálů PETG a podobných. Občas se někomu stane, že se trubička roztaví a poškodí už při 255°C. Otázkou také je, jak přesně teplotu změřím. Ověřeno, že PETG na 240°C  funguje. A dál jsem neměl odvahu experimentovat.

Problém s přilnavostí podložky

  Může se stát, že tisk nedrží ani na teplé podložce, s přesně vyrovnanou podložkou a správně nastavenou výškou první vrsty. Například pokud jde o nějaké malé části, kdy se objekt dotýká podložky jen malou plochou, nějaké jemné podpory etc. 
    Pomůže nástřik sprejem [3DLAC]. Dá se použít i lak na vlasy Syoss volume lift se silnou fixací, který funguje taky. Při tisku na sklo to funuge dokonale. Na pružnou magnetickou podložku Ender 5 používám 3DLAC a pomůže moc.    

Co tisknout jako první?

    Ke stažení [4] [5] jsou testy, zda je tisková podložka rovná – zde může pomoci menu Tune – Babystep Z – možnost ovlivnit vzdálenost tiskové podložky při tisku. Když se začíná tisknou první vrstva, měla by na podložce držet a být trochu rozpláclá a hlavně musí být vidět. Když bude tryska moc blízko, tak už skoro nebo úplně ryje v podložce a nenechává žádnou stopu a může měkkou tiskovou podložku i třeba  poškodit.

Další drobná funkční vylepšení tiskárny

– Lepší přítlak extruderu Ender 5, Ender 3
[model] [návod]
    
– Kryt elektroniky displeje Ender 5
Tipy z [videa], kde je pěkných pár tipů.
Tady PLA asi nevadí, ale je velmi křehké, tak pozor při nasazování. Mám ho z PETG a nechalo se krásně nacvaknout.
[model]
– Ochrana kabelu vyhřívaní podložky před lámáním Ender 5
[model] Vyžaduje otočení tiskové podložky kabelem dozadu, kabel pak visí vzadu, až za vedením osy Z
– Podpora podložky Ender 5
Motivační [video], proč podporu pro podložku vůbec dávat.
Tisková podložka je uchycená jen v jednom místě, takže má tendenci se pod zatížením šikmo prohýbat.
[model] použitelného zpevnění, dobře se tiskne i montuje.
 
– Lepší ofuk pro chlazení výtisku Ender 5, Edner 3
[model]  je to pouze tryska ventilátoru, která se vymění a chladí lépe. Najdete i různá další řešení, která dají ofuk z obou stran, ale většinou to znamená, dokup a přípojení dalšího nebo jiného ventilátoru
 
– Přímý extruder bez investic Ender 5, Ender 3
Přemístění extruderu přímo nad hotend. Je nutné prodloužit kabely k motoru. 
Stačí vytisknout jedinou věc – pro sériový extruder model speedDrive_mount.stl  z tohoto [odkazu]
    Když takto přemístím extruder blíž z hotendu, zkrátím délku bowdenu na minimum. Má smysl uvažovat o pořízení Capricon teflonové hadičky/trubičky, která snáší daleko vyšší teploty, než vedení filamentu, která je v základu u tiskárny.
– Přímý extruder s převodem a dvojitým podáváním BMG pro Ender5 nebo Ender 3
Proč tohle řešit?
    Dlouhý bowden, který vede od extruderu do hotendu vyžaduje dlouhou dráhu zatažení, zároveň není dokonale přesný.
    Plastová spolehlivá kopie BMG se dá koupit za pět stovek [6], celokovová varianta vyjde zhruba na dvojnásobek. Extuder má převodový poměr 3:1. Znamená to nastavit 3× pomalejší rychlost zatahovaní a navýšit kroky motoru extruderu. Pro můj Ender 5 vychází hodnota pro motor extruderu 411,53 steps/mm. Víc viz. kalibrace extruderu, tady dole.
    BMG extruder se dá pořídit pravý nebo levý, podle toho na které straně má přítlačnou packu s pružinou. Pro pravostranné řešení je správný držák model speedDrive_mount_bmg.stl z tohoto [odkazu].

Moje realizace – jednoduché, funkční a použitelné.
Díky zpřevodování se dá použít i lehčí motor; ale to aktuálně není nutné. Vystačím si se sériovým motorem extruderu, který na tiskárně mám. Snažit se nějak výrazně odlehčit celou tiskovou hlavu moc nemá smysl, protože tovární Creality hotend nemůže tisknout o mnoho rychleji. 

Rychlost tisku 

    Tovární nastavení tiskárny neumožní rychlejší tisk než 50mm/s. Limity jsou dány programem základní desky a velikostí heatblocku, který neroztaví větší objem plastu.
    S několika drobnými nastaveními lze na stejné mechanice tiskárny dosáhnout přesného tisku rychlostí 200mm/s [video]. Problematiku [rychlejšího 3D tisku] teď přeskočme.
    Jde o použití tiskárny plus mínus v té podobě, jak jsme ji vybalili z krabice.

Ucpaný hotend

Nepříjemnost, která dříve nebo později potká každého.
Existuje pěkný video návod, který nás tímto nepříjemným úkonem provede viz [7].
Hlavně opatrně na kabely. Mně se podařilo užižlat kabel napájení vyhřívacího tělíska už po pátém, možná šestém rozebrání.

Kalibrace extruderu

    Klidně přeskočte, ale tohle téma je třeba zmínit také. Krokový motor extruderu tlačí plastové vlákno/filament k roztavení do hotendu s tryskou. Program slicer, kterým jsme připravili data pro tisk, předpokládá, že když má extruder vytlačit 100mm vlákna, tak to opravdu udělá a to přesně. Nebude to 98m ani 110mm.
Kalibrace extruderu je podrobně popsána viz odkaz [8].
V menu Control – Motion – Steps/mm – Esteps/mm přečeteme aktuálně nastavenou hodnotu. To je počet kroků, který vykoná motor extruderu, pokud má vytlačit 1mm vlákna
– nahřát trysku na teplotu pro tisk
– odměřit přesně 100mm na vláknu tak, že dokážu změřit, kolik vlákna reálně extruder protlačí
– menu Prepare – Motion – Extruder – 1mm – nastavit 100mm a nechat extruder vlákno vytlačit
– změřit v mm, kolik vlákna se reálně vytlačilo 
– spočítat novou hodnotu pro extruder
– menu Control – Motion – Steps/mm – Esteps/mm – nastavit novou hodnotu
– opakovat od začátku, dokud nebude ověřeno, že na požadavek extruze 100mm bude vytlačeno opravdu přesně 100mm vlákna
– uložit nastavené hodnoty do paměti – menu Control – Motion – Store settings

Co mě potrápilo nejvíce?

 – Každý filament, který má barvu, může se při tisku chovat jinak
    Plasty Mladeč prodávají PLA v perlové modré a to jsem začal tisknou jako první. Materiál v sobě obsahuje třpytky a až v technickém listu[9] výrobce jsem si přečetl, že právě kvůli třpytkám musí být minimální průměr trysky 0.5mm a nikoli 0.4mm, kterou mám v tiskárně. Vedlo to k naprosto neočekávaným chybám tisku, ucpávání, zasekávání...
    Po této zkušenosti jsem dlouho tisknul pouze s filamenty označená jako natural, tedy zcela bez příměsí. Z materiálu natural PLA jsem tisknul chobotničky na hraní pro malou neteřinku bez obav, že v nich bude něco nezdravého.
 
– Vlhkost filamentu a skladování načatých cívek
    Teoreticky vybaven čtením internetových diskusí, snažil jsem se naučit tisknout z materiálu PETG. Neustále se tisklo něco jako žvýkačka, při tisku tryska pufala a poprskávala, vytištěné vláko bylo jakoby napěněné. Říka se, že PETG není úplně snadné na tisk, ale že by to bylo takto hrozné, to jsem nečekal. Materiál PETG jsem dostal náhodně od lidí, kteří věnovali nějaké zbytky a kousky starých filamentů; že by to bylo tím? Tak jsem pořídil novou cívku PETG a výsledek byl naprosto stejně špatný. Byl to nějaký noname čínský filament, dnes vím, že špatně skladovaný. Ale zase nebyl drahý, že.
    Celý problém byl jen a pouze kvůli vlhkosti. Filament pro 3Dtisk je extrémně hydroskopický a pro tisk musí být opravdu suchý. V pracovně mám vlhkoměr, otevřené cívky skladuju v obřím boxu s kilogramy silikagelu s indikačními kuličkami. A v tom boxu mám další vlkhkoměr. Stačí dva stejné vlhkoměry[10] pro orientační měření. 
    Když je silikagel nasycený a indikační kuličky jsou zelené, tak jde na pár hodin na plech do trouby a při 120°C je pak znovu připravený k použitíá a indikátory jsou opět oranžové.
    Navlhlý filament se dá vysušit v troubě[11] a každý druh materiálu vyžaduje jinou teplotu. I ten, zde zmíněný, noname filament se po vysušení tisknul naprosto normálně.  


– Zamotání vlákna na cívce a zaseknutí tisku
Proč se to děje a to řešit popisuje pěkně [video].
 
– Tisk měkkých, gumových věcí
    Flexi materiály vyžadují direct extruder – přímý nebo též krátký extruder. Aby mezi extruderem, který tlačí vlákno a tryskou nebyly desítky centimetrů bowdenu, kterým se měkký filament nedá tlačit.
    Než jsem objevil materiál [TPU 95-HF] díky tomuto [videu], tak jsem opakovaně zkoušel nějaké tisk z pružného filamentu a výsledky byly tristní. Tisk musel probíhat extrémně pomalu a stejně nebyl výsledek jistý, vlákno místo do trysky lezlo všude jinde a neustále se mně ucpávala tryska. 
    Polyflex TPU 95-HF je guma, která se tiskne stejně snadno a rychle jako PLA viz [video].

Má smysl přidat něco dalšího? 

    Krátce: Ne.

    Opovězme na otázku: Pokud už máme natišteno tolik, že uvažujeme o dalších vylepšeních, tak dává smysl odpovědet si na otázku, zda je cílem pouze tisknout a nebo se chceme jít dál a hlouběji a naučit o tiskárnách něco dalšího. Jestli jde pouze o tisk, tak jsme v místě, kdy má smysl naši tiskárnu na inzerát poslat dál nebo dárkem potěšit nějakého dalšího mládežníka či příbuzného a pořídit něco jiného. Alespoň Ender 3 S1 nebo cokoli jiného vybaveného krátkým extruderem a automatickou kalibrací podložky.

– Výměna základní desky

    Chceme-li stavět a vylepšovat dál, tak je potřeba začít výměnou základní desky. Snadná cesla je 32bitová deska od Creality. Vždycky bude lepší než ta osmibitová, co je v Ender 5 od výroby. Zajímavost deska Creality 4.2.7 řídí motory tak, že vůbec nejsou slyšet. Deska Creality 4.2.2 totéž dělá docela hlučně.

    Bude potřeba se naučit nahrát nový firmware. Na [webu Creality] si naklikáte kterou máte tiskárnu, jak je vybavená, jakou verzi základní desky od Creality máme.

    Druhá cesta je zkompilovat si firmware pro svoji desku sami. 

– Nivelační senzor BLTouch

    Před každým tiskem si tiskárna osahá a změří podložku a podle toho dokáže přesně položit první vrstvu.

    
    Instalace znamená vždy výměnu firmware.

– Lineární vedení
    Gumová vodící kolečka používaná na tiskárnách Creality fungují. Na mém Ender 5 Plus již po půl rokce nepřetržitého provozu začaly být vymačkané.  

atd.

neděle 13. března 2022

GPIB a starší měřící přístroje...

    Taková běžná situace, která se děje. Máte na stole nějaký starý spektrální analyzátor nebo osciloskop, který má vzadu GPIB konektor. Jak z něj číst data? Třebe ja váš měřák v tomto seznamu:
– Tektronix TDS 5/6/7xx-series oscilloscopes
– Tektronix 490P/2750P-series spectrum analyzers (including 492P and 496P)
– Tektronix 2710-series spectrum analyzers
– Tektronix 2782/2784 spectrum analyzers
– HP 3561A dynamic signal analyzers
– HP 3585A/B spectrum analyzers 
– HP 8566A/8567A/8568A spectrum analyzers
– HP 8566B/8567B/8568B spectrum analyzers
– HP 8560A/B/E and 8590-series portable spectrum analyzers
– HP 54100- and 54200-series digital oscilloscopes
– Tektronix 2430A, 2432/2432A, and 2440/2440A digital oscilloscopes
– Tektronix SCD-series transient digitizers (ROM version 1.5 or later)
and various SCPI-compatible spectrum analyzers (tested on Rohde & Schwarz FSP)

Komunikace s počítačem a stažení dat

    Google rychle odpoví, že existuje velké množství softwarových  řešení, které umožní stažení dat. Já potřebuji získat data z HP3585A a zaujal mě projekt [KE5FX GPIB Toolkit], který obsahuje přesně to, co potřebuji a to je komunikace se starým spektrálním analyzátorem, stažení dat a případně jen kopie průběhu měření z obrazovky pomocí emulace plotru. 
    KE5FX a jeho nástoj GPIB Configurator podporuje komunikaci se všemi možnými i nemožnými GPIB-USB rozhraními. Schválně, jestli konfigurační nástroj najde to vaše. Já jsem musel pořídit čínskou kopii komunikačního kabelu[1].

Co dělat, když komunikace s KE5FX nefunguje

    A přesně to se mně stalo. Zbastlil jsem si komunikační kabel 488[2]  a čekal jsem, že bude fungovat jako náhrada plnokrevného a drahého Prologixu. To se nestalo. Takže nezbylo, než si komunikaci a přenos dat nebo třeba ovládání měřáku napsat svépomocí[3].
    Na konci tedy opět začínáme; doporučím skvělé motivační [youtube] video.
    Existují i jiná řešení. Za nemalé peníze se dá koupit licence na software [Softplot] a nabízí i jen kousek z něj s vtipným názvem [plottergeist]. Zkušenost s tím nemám, tedy nevím a nepodařilo se mně to vyhledat, zde je možné použít Softplot s arduinem emulovaným rozhraním [AR488].
    Nezbylo než počkat, až pošta doručí balíček s čískou kopií [Keysight 82357B].

Aplikační poznámky, manuály a teoretická příprava

– PDFka [4] s historickými aplikačními poznámkami, jak provádět měření a interpretovat výsledky
– Manuál ke KE5FX obsahuje odkaz na HP seminář[5] o měření fázovéhu šumu s další zdoje[6].

Jednotlivé součásti programového balíku

– 7470.EXE emulátor HP plotru, pokud je zařízení podporováno, dostanete z něj přesný graf včetně rozdělení obrázku na dílky k odečtení hodnot. Takové grafy, jaké známe z datasheetů.
emulace plotru 7440

– PN.EXE šumový graf [7], základní info vHP aplikační poznámce AN270-2[8]
měření fázového šumu

– SSM.EXE sledování spektra v reálném čase[9]. Ze 45 roků starého HP3585A, lze dostat až 1.0 FPS, protože umí poslat měření v binárním formátu.
– VNA součást zatím nemám jak vyzkoušet

 KE5FX a kabel GBIP-USB Keysight 82357B

– Jedná se o standard VISA, instalace pro Windows viz [10] (IOLibSuite_18_2_27313.exe) 
– Pro komunikaci s KE5KX je třeba v nastavení adaptéru[11] povolit komunikaci 488.
povolení 488 v programu Keysight Connection Expert 2022

– Python knihovna PyVisa[12]. Tato programová knihovna se bude hodit pro automatizovaná měření a vyhodnocování.  Už se těším, až si spočítám svoji první Allanovu odchylku. Základní komunikace byla ověřena, s měřákem lze mluvit a odpovídá.

blog se přestěhoval...

Začátkem srpna 2026 se blog přestěhoval na novou adresu. Mělo by automaticky dojít k přeměrování na novou adresu, pokud se to nestalo, musít...